

ইনস্টলেশন গুণমান সিলিং কর্মক্ষমতা এবং সেবা জীবন নির্ধারণ করে। তিনটি মূল উপাদান: সঠিক প্রবাহের দিক, প্রমিত তাপ ফিউশন এবং সঠিক চাপ পরীক্ষা।
I. প্রাক-ইনস্টলেশন পরিদর্শন
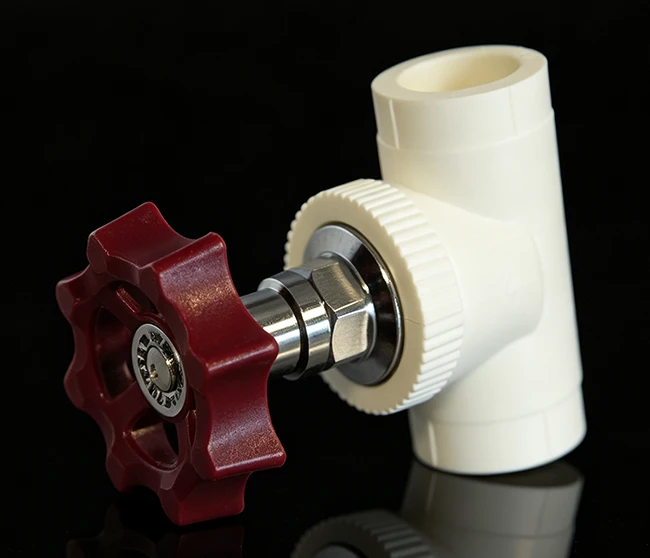
• স্পেসিফিকেশন এবং চেহারা: নামমাত্র আকার এবং চাপ রেটিং PPR পাইপিংয়ের সাথে মেলে যাচাই করুন; ফাটল বা বিকৃতির জন্য ভালভের বডি পরীক্ষা করুন, নিশ্চিত করুন যে হ্যান্ডহুইল মসৃণভাবে ঘুরছে এবং স্টেম আটকে না রেখে উপরে এবং নীচে চলে যাচ্ছে।
• প্রবাহের দিকনির্দেশ নিশ্চিতকরণ: ভালভ বডি একটি প্রবাহ দিক তীর দ্বারা চিহ্নিত করা হয়। জলের প্রবাহের সাথে তীরটি সারিবদ্ধ করে "লো ইন, হাই আউট" নীতি অনুসরণ করুন। বিপরীত ইনস্টলেশন অসম্পূর্ণ বন্ধের কারণ এবং ভালভ ডিস্ক/সিলিং পৃষ্ঠের ক্ষতি করে।
• কাজের শর্ত: হিট ফিউশন তাপমাত্রা 260 ডিগ্রী ±10 ডিগ্রীতে ক্রমাঙ্কিত; পরিবেষ্টিত তাপমাত্রা 5 ডিগ্রির চেয়ে বেশি বা সমান। 5 ডিগ্রির নিচে থাকলে, গরম করার ব্যবস্থা নিন বা বাড়ির ভিতরে কাজ করুন।
২. তাপ ফিউশন সংযোগ
গরম করার সময়: 20mm (5s), 25mm (7s), 32mm (8s), 40mm (12s), 50mm (18s), 63mm (24s)। অপর্যাপ্ত সময় দুর্বল ফিউশন ঘটায়; অত্যধিক সময় উপাদান বিল্ডআপ এবং ব্যাস হ্রাস ঘটায়।
• সন্নিবেশ: গরম করার পরে, চিহ্নিত গভীরতায় উল্লম্বভাবে এবং অবিচ্ছিন্নভাবে সকেটের মধ্যে ঢোকান। কোন ঘূর্ণন বা কাত. সন্নিবেশের পরে কয়েক সেকেন্ডের জন্য স্থির থাকুন।
• কুলিং: 20-25 মিমি আনুমানিক. 2 মিনিট, 32-40 মিমি আনুমানিক. 4 মিনিট, 50-63 মিমি প্রায়. 6-8 মিনিট। ঠাণ্ডা করার সময় পাইপ বা ভালভ মোচড় দেবেন না।
III. হাইড্রোস্ট্যাটিক চাপ পরীক্ষা
• প্রেসার স্ট্যান্ডার্ড: ঠান্ডা জল: 1.5× কাজের চাপ, সর্বনিম্ন 0.9MPa। গরম জল: 2.0× কাজের চাপ, সর্বনিম্ন 1.2MPa। ভালভ পাইপিং সিস্টেমের সাথে একসাথে পরীক্ষা করা হয়; একা ভালভের উপর অতিরিক্ত চাপ প্রয়োগ করবেন না।
• স্থিতিশীলতা এবং গ্রহণযোগ্যতা: নির্দিষ্ট চাপে পৌঁছানোর পরে, 1 ঘন্টা (60 মিনিট) জন্য স্থিতিশীল করুন। চাপ ড্রপ 0.05MPa এর চেয়ে কম বা সমান। ফুটো বা বিকৃতির জন্য ভালভ বডি, ফিউশন জয়েন্ট এবং স্টেম গ্রন্থি পরিদর্শন করুন।
• পোস্ট-পরীক্ষা: ধীরে ধীরে চাপ ছেড়ে দিন, অবশিষ্ট ধ্বংসাবশেষ ফ্লাশ করার জন্য ভালভটি সম্পূর্ণরূপে খুলুন। গোপন কাজের জন্য, দেয়াল বা সিলিং সিল করার আগে চাপ পরীক্ষার রেকর্ড এবং ছবি রাখুন।
IV সাধারণ ক্ষতি
1. বিপরীত প্রবাহের দিক: সর্বদা তীরটি পরীক্ষা করুন। ইনলেট তীরের লেজের সাথে, তীরের মাথার আউটলেটের সাথে মিলে যায়। অনুমান করে ইনস্টল করবেন না।
2. দুর্বল ফিউশন: তাপমাত্রা এবং সময় নিয়ন্ত্রণ; সন্নিবেশ সমাক্ষীয় রাখুন এবং কাত এড়ান।
3. স্টেম ফুটো: পরীক্ষার আগে গ্রন্থি বাদাম শক্ত করুন। অপারেশন চলাকালীন যদি ফুটো হয়ে যায়, তাহলে পুরো ভালভ প্রতিস্থাপনের প্রয়োজন নেই - ডিপ্রেসারাইজ করার পরে স্টেম সিলগুলি প্রতিস্থাপন করুন৷
ভি. কোর অ্যাকসেপ্টেন্স টিপস
ইনস্টলেশনের গুণমান তিনটি মূল পয়েন্টের উপর নির্ভর করে: সঠিক প্রবাহের দিক, প্রমিত তাপ ফিউশন এবং সঠিক চাপ পরীক্ষা। সঠিক দিক নিয়ন্ত্রণ এবং সিলিং নিশ্চিত করে; সঠিক ফিউশন জয়েন্ট ফুটো দূর করে; চাপ পরীক্ষায় উত্তীর্ণ হওয়া সামগ্রিক নির্ভরযোগ্যতা যাচাই করে। প্রসেস স্ট্যান্ডার্ডগুলির কঠোর আনুগত্য পিপিআর স্টপ ভালভের প্রবাহ নিয়ন্ত্রণের সুবিধাগুলিকে সর্বাধিক করে তোলে, দীর্ঘ-মেয়াদী ফুটো এবং ব্যর্থতার ঝুঁকি হ্রাস করে এবং সমগ্র জল সরবরাহ ব্যবস্থার স্থিতিশীল অপারেশন নিশ্চিত করে৷


