

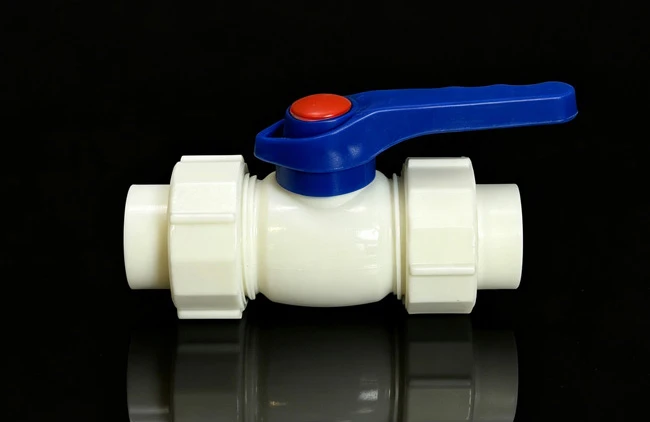
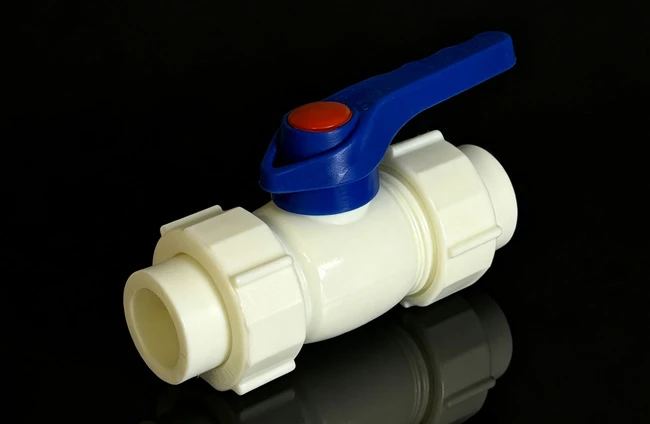
এর নো-পাইপ-কাটিং প্রতিস্থাপন সুবিধার সাথে, পিপিআর ডবল ইউনিয়ন বল ভালভ আবাসিক এবং প্রকৌশল জল ব্যবস্থায় একটি স্ট্যান্ডার্ড অন-অফ উপাদান হয়ে উঠেছে৷ তবুও অ-মান ইনস্টলেশন এবং অপর্যাপ্ত চাপ পরীক্ষা প্রায়ই জয়েন্ট লিকেজ, ভালভের মূল ক্ষতি এবং সুইচ ব্যর্থতার দিকে নিয়ে যায়, ভালভের পরিষেবা জীবনকে ছোট করে। শুধুমাত্র স্ট্যান্ডার্ড পদ্ধতি এবং গ্রহণযোগ্যতা প্রয়োজনীয়তা অনুসরণ করে ডবল ইউনিয়ন কাঠামোর সুবিধা এবং সিল নির্ভরযোগ্যতা সম্পূর্ণরূপে উপলব্ধি করা যেতে পারে।
I. প্রাক-ইনস্টলেশন প্রস্তুতি এবং পরিদর্শন
1. স্পেসিফিকেশন এবং ভিজ্যুয়াল পরিদর্শন
যাচাই করুন যে নামমাত্র ব্যাস এবং চাপ রেটিং পাইপিংয়ের সাথে মেলে; ভালভের বডি এবং ইউনিয়নের বাদামগুলি ফাটল এবং বিকৃতি মুক্ত কিনা তা পরীক্ষা করুন, হ্যান্ডেলটি আটকে ছাড়াই কাজ করে এবং সিলিং উপাদানগুলি সম্পূর্ণভাবে বসে আছে এবং তাদের খাঁজে ফ্লাশ করে।
2. পাইপিং এবং টুল প্রস্তুতি
ভালভের শরীরে অমেধ্য প্রবেশ করতে এবং ভালভ কোরের সিলিং ফেস স্কোর করতে বাধা দিতে পাইপের ভিতরে বালি, গ্রিট এবং ধ্বংসাবশেষ পরিষ্কার করুন। একটি ফিউশন টুল, পাইপ কাটার এবং সংশ্লিষ্ট স্পেসিফিকেশনের সামঞ্জস্যযোগ্য রেঞ্চ প্রস্তুত করুন এবং ফিউশন টুলটিকে 260 ডিগ্রি ± 10 ডিগ্রির মান পরিসরে ক্যালিব্রেট করুন।
3. ইনস্টলেশন অবস্থান নিশ্চিতকরণ
ডিফল্টরূপে অনুভূমিকভাবে হ্যান্ডেল ইনস্টল সহ একটি অবস্থানকে অগ্রাধিকার দিন যা অ্যাক্সেস করা সহজ এবং পরবর্তী রক্ষণাবেক্ষণের জন্য সুবিধাজনক। দাঁড়ানো জল, সরাসরি সূর্যালোক এবং ভারী প্রভাবের প্রবণ এলাকাগুলি এড়িয়ে চলুন এবং বাদাম সমাবেশ এবং বিচ্ছিন্ন করার জন্য পর্যাপ্ত ছাড়পত্র রাখুন।
২. স্ট্যান্ডার্ড ইনস্টলেশন পদ্ধতি
1. ফিউশন সকেট প্রি-সংযোগ
ইউনিয়ন বাদাম এবং পিপিআর সকেটকে ক্রমানুসারে পাইপের উপর স্লাইড করুন, স্ট্যান্ডার্ড পদ্ধতি অনুসারে সকেট এবং পাইপের মধ্যে ফিউশন সম্পূর্ণ করুন, সন্নিবেশের গভীরতা সংশ্লিষ্ট পাইপের ব্যাসের জন্য নির্দিষ্ট করা ন্যূনতম সকেট গভীরতার চেয়ে কম নয় তা নিশ্চিত করুন এবং সম্পূর্ণ সেট না হওয়া পর্যন্ত নিরবচ্ছিন্নভাবে ঠান্ডা হতে দিন। ঠাণ্ডা করার সময় জোর করে পাইপটি মোচড় দেবেন না।
2. ভালভ বডি সমাবেশ
ভালভ বডির উভয় প্রান্তে সিলিং মুখগুলি পরিষ্কার করুন এবং নিশ্চিত করুন যে সিলিং রিংগুলি স্থানচ্যুতি ছাড়াই বসে আছে। উভয় পাশের সকেটের সাথে ভালভ বডিটি সারিবদ্ধ করুন এবং উভয় প্রান্তে সমানভাবে এবং পর্যায়ক্রমে ইউনিয়ন বাদামগুলিকে শক্ত করুন যাতে শরীরে ফাটল হতে পারে এমন অসম চাপ এড়াতে।
3. স্যুইচ ফাংশন প্রি-পরীক্ষা
অ্যাসেম্বলি করার পরে হ্যান্ডেলটি 3 থেকে 5 বার চালান, অর্ধেক-খোলা অবস্থা পরীক্ষা না করেই সম্পূর্ণ খোলা এবং সম্পূর্ণ বন্ধ অবস্থানের মধ্যে ভালভের কোরটিকে সাইকেল চালান, যাতে মসৃণ অপারেশন নিশ্চিত করা যায় এবং কোনও আটকানো বা শিথিলতা ছাড়াই একটি পরিষ্কার 90 ডিগ্রি স্টপ। পরীক্ষার পরে, সিস্টেম চাপ পরীক্ষায় এগিয়ে যাওয়ার আগে ভালভের কোরটিকে সম্পূর্ণ খোলা অবস্থায় রেখে দিন।
III. জলের চাপ পরীক্ষা এবং গ্রহণযোগ্যতা স্পেসিফিকেশন
1. স্বতন্ত্র ভালভ চাপ পরীক্ষা
পৃথক ভালভ ইতিমধ্যেই কারখানায় GB/T 13927 অনুযায়ী তার শেল শক্তি পরীক্ষায় উত্তীর্ণ হয়েছে, ভালভের কোরটি আংশিকভাবে খোলা অবস্থায় এবং পরীক্ষার চাপ রেট করা চাপের 1.1 গুণে সেট করা হয়েছে।
2. সিস্টেম পাইপিং প্রেসার টেস্ট স্ট্যান্ডার্ড
ঠান্ডা জলের পাইপিংয়ের জন্য, পরীক্ষার চাপ কাজের চাপের 1.5 গুণ এবং 0.6 MPa-এর কম নয়; গরম জলের পাইপিংয়ের জন্য, এটি কাজের চাপের 1.5 গুণ এবং 1.0 MPa-এর কম নয়৷ পরীক্ষার চাপ ভালভের রেট করা চাপের 1.5 গুণের বেশি হওয়া উচিত নয় এবং ভালভ বন্ধ করে জোর করে চাপ দেওয়া কঠোরভাবে নিষিদ্ধ।
3. ভালভ কোর অবস্থানের প্রয়োজনীয়তা
সিস্টেম চাপ পরীক্ষার সময়, পাইপিংয়ের মাধ্যমে অবিচ্ছিন্ন জলের প্রবাহ নিশ্চিত করতে এবং সিলিং উপাদানগুলির ক্ষতি করতে পারে এমন স্থানীয় চাপ তৈরি হওয়া রোধ করতে পিপিআর ডাবল ইউনিয়ন বল ভালভের ভালভ কোরটি সম্পূর্ণরূপে খোলা অবস্থায় স্থাপন করা উচিত।
4. চাপ স্থিতিশীলতা এবং গ্রহণযোগ্যতার মানদণ্ড
চাপ নির্দিষ্ট স্তরে উত্থাপিত হওয়ার পরে, 0.05 MPa এর বেশি না হওয়া চাপের ড্রপ দিয়ে 30 মিনিটের জন্য এটিকে স্থির করুন। একই সময়ে, ইউনিয়ন জয়েন্ট, ভালভ স্টেম এলাকা, এবং ভালভ শরীরের পৃষ্ঠ কোন ফুটো বা বিকৃতি দেখায় কিনা পরীক্ষা করুন। উভয় মানদণ্ডে উত্তীর্ণ হওয়া একটি যোগ্য পরীক্ষা গঠন করে।
5. পোস্ট-পরীক্ষা চিকিত্সা
একটি যোগ্য পরীক্ষার পরে, ধীরে ধীরে পাইপিং থেকে অবশিষ্ট চাপ ছেড়ে দিন এবং জল দিয়ে ফ্লাশ করুন; কোন ধ্বংসাবশেষ অবশেষ নিশ্চিত করতে পরীক্ষার পরে আরও একবার ফ্লাশ করুন। গোপন কাজের জন্য, চাপ পরীক্ষার রেকর্ড এবং ফটোগ্রাফিক ডকুমেন্টেশন বজায় রাখুন এবং সবকিছু ঠিকঠাক আছে কিনা তা নিশ্চিত করার পরে শুধুমাত্র পরবর্তী নির্মাণ যেমন স্লট সিলিং বা সিলিং ইনস্টলেশনের সাথে এগিয়ে যান।
IV সাধারণ ইনস্টলেশন সমস্যা এবং প্রতিরোধ
1. ইউনিয়ন জয়েন্ট লিকেজ
সাধারণত বাদামের উপর অসম শক্ত করার শক্তি বা সিলিং উপাদানগুলির স্থানচ্যুতির কারণে ঘটে। প্রতিরোধ: বাদামগুলিকে সমানভাবে এবং পর্যায়ক্রমে আঁটসাঁট করুন, ইনস্টলেশনের আগে সিলিং রিংগুলি তাদের আসনে ফ্লাশ করা হয়েছে কিনা তা পরীক্ষা করুন এবং বিকৃত বা পুরানো সিলিং উপাদানগুলি ব্যবহার করবেন না।
2. সকেট জয়েন্টের অসম্পূর্ণ ফিউশন
সাধারণত অপর্যাপ্ত গরম করার সময় বা খুব কম তাপমাত্রার কারণে ঘটে। প্রতিরোধ: কঠোরভাবে ফিউশন তাপমাত্রা এবং সময়কাল নিয়ন্ত্রণ; 5 ডিগ্রির নিচে কাজ করার সময়, উপাদান প্রস্তুতকারকের প্রক্রিয়া কার্ড অনুযায়ী সামঞ্জস্য করুন এবং প্রয়োজনে ফিউশন টুল সেটিং বাড়ান।
3. ভালভ বডি ক্র্যাকিং
সাধারণত অত্যধিক একপক্ষীয় বল বা পাইপ কোণকে জোর করে সংশোধন করার কারণে ঘটে। প্রতিরোধ: বাদাম ওভারটাইট করতে একটি প্রতারক বার ব্যবহার করবেন না; যদি পাইপিংটি ভুলভাবে সারিবদ্ধ হয় তবে প্রথমে পাইপের অবস্থানটি সামঞ্জস্য করুন এবং ভালভের শরীরকে প্রান্তিককরণে জোর করবেন না।
4. ধ্বংসাবশেষ থেকে ভালভ কোর আটকানো
সাধারণত পাইপ পরিষ্কার করতে বা পরীক্ষার পরে এটি ফ্লাশ করতে ব্যর্থতার কারণে ঘটে। প্রতিরোধ: ইনস্টলেশনের আগে পাইপিংয়ের ভিতরের অংশটি জল দিয়ে ফ্লাশ করুন এবং চাপ পরীক্ষা করার পরে এটিকে আনুষ্ঠানিকভাবে পরিষেবাতে দেওয়ার আগে আরও একবার পাইপিংটি ফ্লাশ করার জন্য ভালভটি সম্পূর্ণরূপে খুলুন।


